
工程件力学不达标?FDM 3D打印的核心误区:只烘干、不控湿
明明按参数烘够了时间,但打印的PA、PC工程件还是拉丝、气泡,甚至强度大打折扣?
根源可能在于:只烘干、不控湿,等于“白烘”!
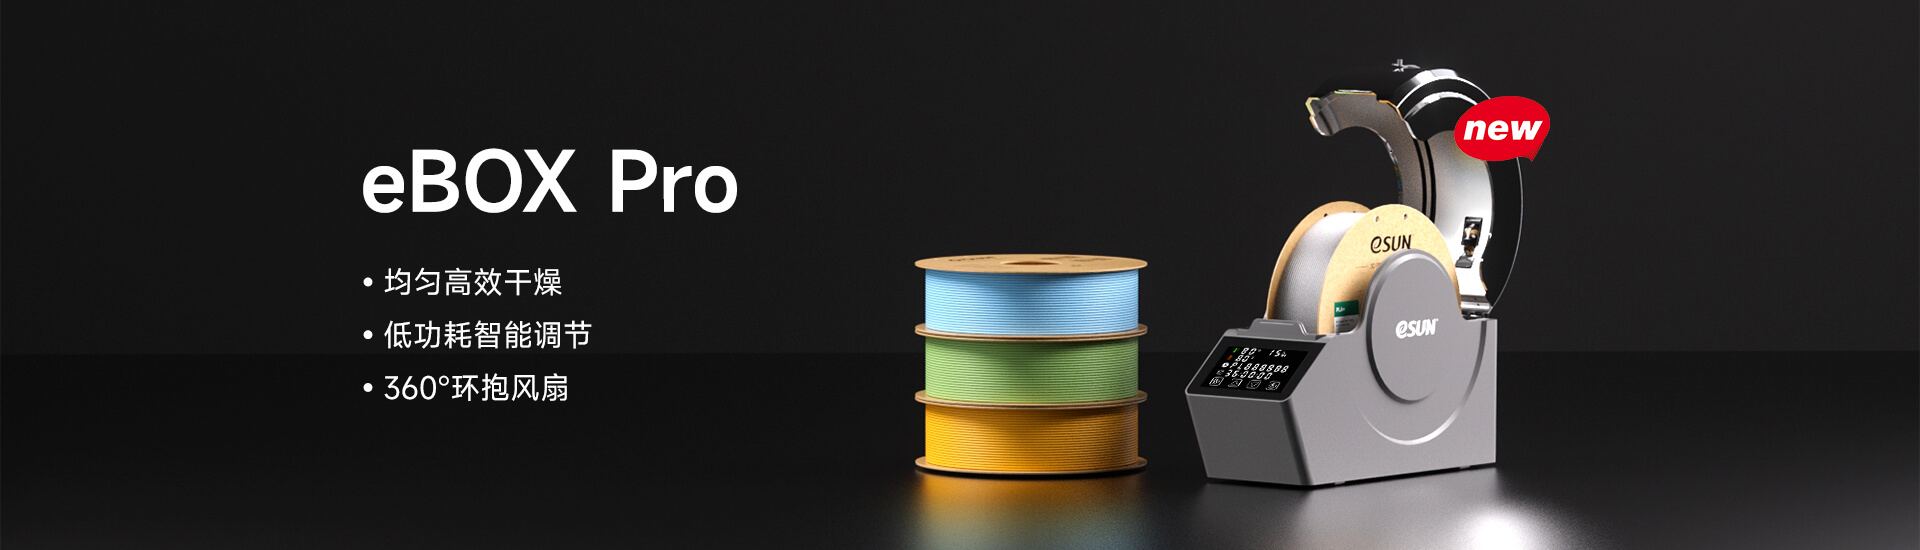
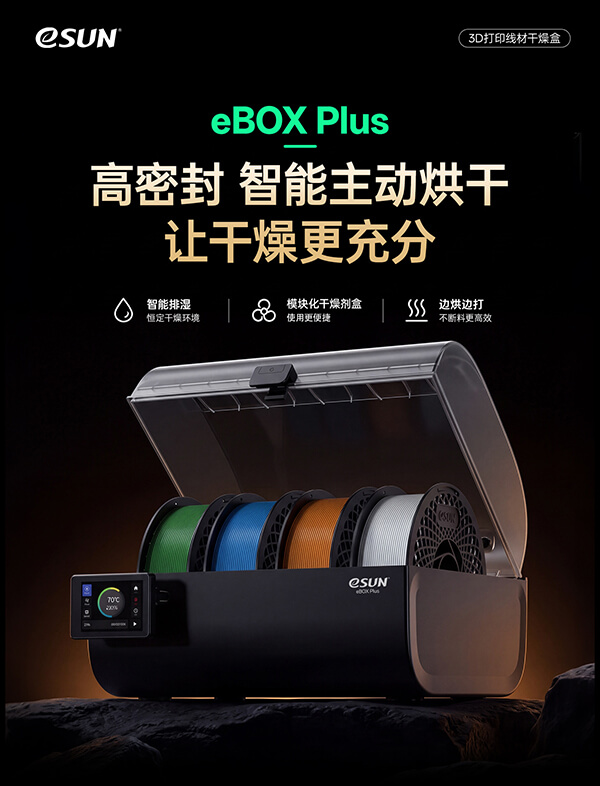
为了进一步解决3D打印中“受潮翻车”难题,eSUN易生全新一代干燥箱——eBOX Plus 重磅登场!今天,我们就借由 eBOX Plus 的智能动态控湿理念,深入聊聊如何实现更有效的烘干,提高打印成功率。
01.水分不仅影响“颜值”,更影响性能
普通消费级材料受潮,会导致拉丝增加、表面粗糙、气泡和孔洞增多、挤出不稳定等。但对于工程材料而言,水分还可能进一步影响材料的打印成功率和打印模型、零件的最终性能。
1、尼龙(PA)的“塑化效应”
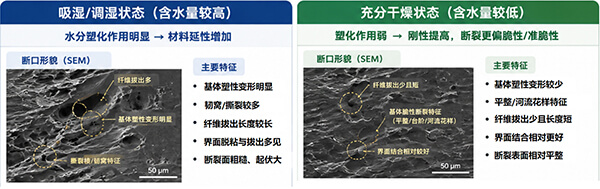
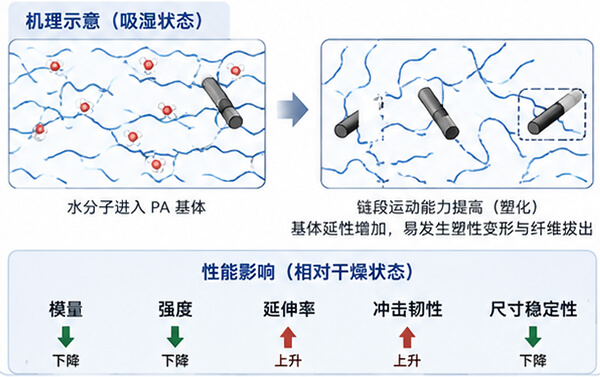
PA分子链中含有大量酰胺基团,吸水性极强。水分进入聚合物内部后充当了“增塑剂”,会直接改变材料的结晶度与分子间作用力,导致零件刚度、模量明显下降,达不到工程设计指标。
* PA-CF干燥与受潮状态下打印件断裂形貌对比
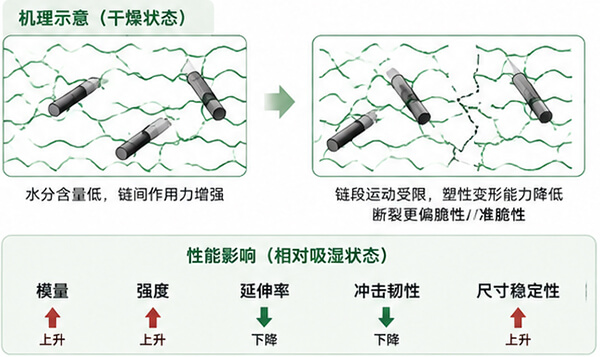
* PA-CF干燥与受潮状态下性能差异对比
2、聚酯类材料的高温“水解降解”
PC、PETG等含酯键的聚合物对水分非常敏感。在240℃~300℃的挤出喷嘴内,水分与高温共存会迅速引发水解反应,使高分子主链断裂、分子量下降。打印件表面看着完整,实际冲击强度和层间结合力下降,易于脆断。
02.破除误区!为什么你的“烘干”等于白烘?
明明烘了8小时,为什么打印还是翻车?快看看是不是踩了以下这3个坑:
·加热 ≠ 有效烘干
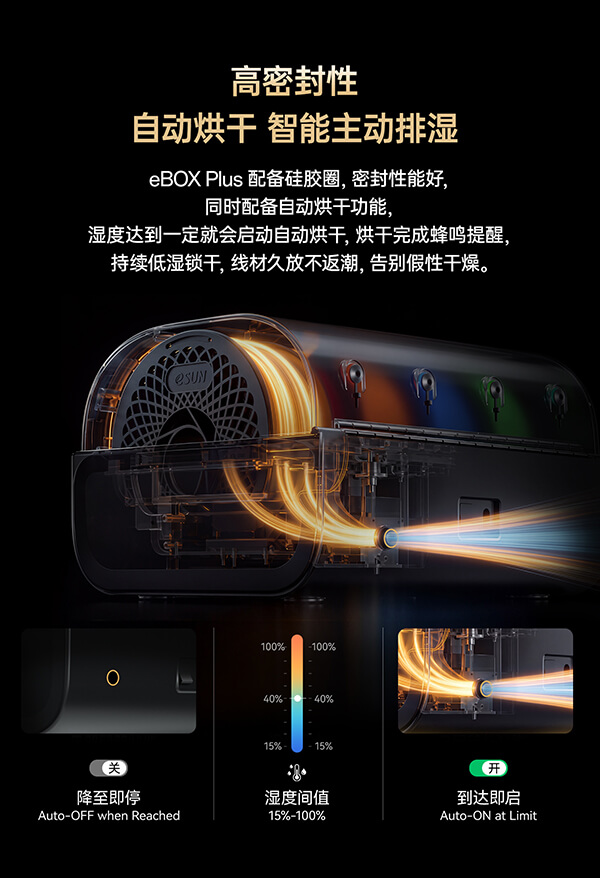
“烘干”的核心是加热+排湿。 如果干燥设备排湿不畅,耗材析出的水分会滞留在舱内,空气相对湿度居高不下,材料脱水效率将大打折扣。单纯拼“更高温度”或“烤更长时间”,甚至可能让线材变脆变质。
·忽略了打印过程中的“动态回吸”
水分是动态平衡的。将干燥好的线材直接暴露开放式打印设备上,材料仍然会与空气发生水分交换,重新吸湿。例如尼龙等高吸湿线材在2~3小时内就会重新吸收环境水分。而大型工程件打印往往耗时十几个小时以上——这意味着打印到中后段时,使用的实际上已经是受潮材料。
·低吸湿材料”直接裸打
工程材料普遍打印温度相对更高,材料在进入高温喷嘴后,即使是少量水分也可能迅速汽化,进而影响打印效果。低吸湿材料并不等于材料湿度合格,残留的微量水分也会瞬间膨胀汽化数百倍,进而影响熔融挤出的均匀度,造成打印精度和层间结合力下降。
03.终结翻车!易生全周期“材料水分管理”闭环
对于工程级FDM应用而言,要想保证稳定的打印效果,真正释放工程耗材的力学性能,需要将“干燥”贯穿整个打印过程,建立闭环的材料水分管理体系:
·材料预干燥——按需设置烘干参数
根据耗材特性,匹配合理的烘干温度与时长,保证材料在进机前达到含水量标准(如尼龙材料通常建议控制在0.05%~0.2%以下)。
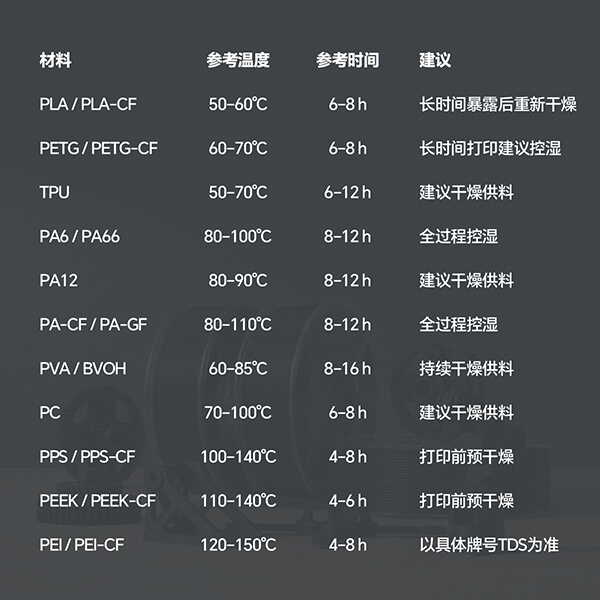
* 不同工程材料的玻璃化转变温度(Tg)和吸湿特性不同,干燥工艺需严格匹配材料热性能。
·打印中持续控湿——“边烘边打”与动态隔离
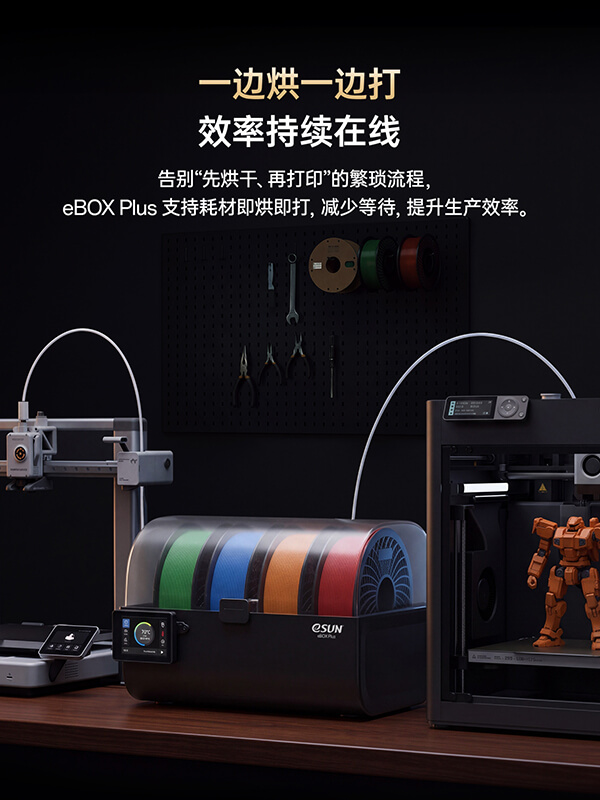
解决回吸痛点的有效手段就是边烘边打!通过 eSUN eBOX Plus 的动态干燥供料盒,实现「干燥-密封存储-打印供料」一体化管理。打印全程持续恒温除湿,彻底杜绝耗材暴露空气受潮问题,让耗材始终处于最佳干燥状态。
·系统化恒湿仓协同
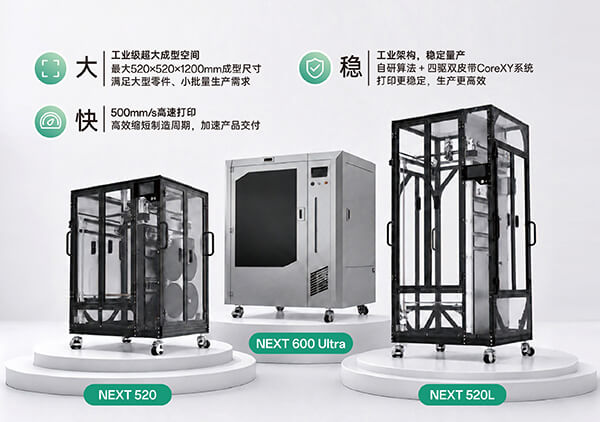
针对大型高要求工程构件,搭配配备恒温恒湿料仓的工业级设备(如 iSUN3D NEXT系列),从设备层面隔绝外界湿气,彻底消除回吸变量,让每一次打印的温湿度环境、耗材状态都保持一致。
在3D打印的工程化应用中,控制水分不仅是为了改善外观,更是保障力学性能和结构稳定性的必要技术手段。建立基于不同材料特性(如玻璃化温度、吸湿率、结晶度)的“材料含水量—加工性能窗口”,将水分管理贯穿打印全周期,是实现FDM工艺稳定可靠的基础。